EN
ak-1000b-heavy-duty-horizontal-lathe, ak-1000b-heavy-duty-horizontal-lathe, /horizontal-lathe
EN
| Lieu d'origine : | Chine |
| Numéro de modèle : | AL-1000B |
| Certification : | CE/CEAC |
| Quantité minimale de commande : | 1 Ensemble |
| Détails d'emballage : | Caisse en bois fumigé/Palette en fer |
| Délai de livraison : | 2 à 6 mois |
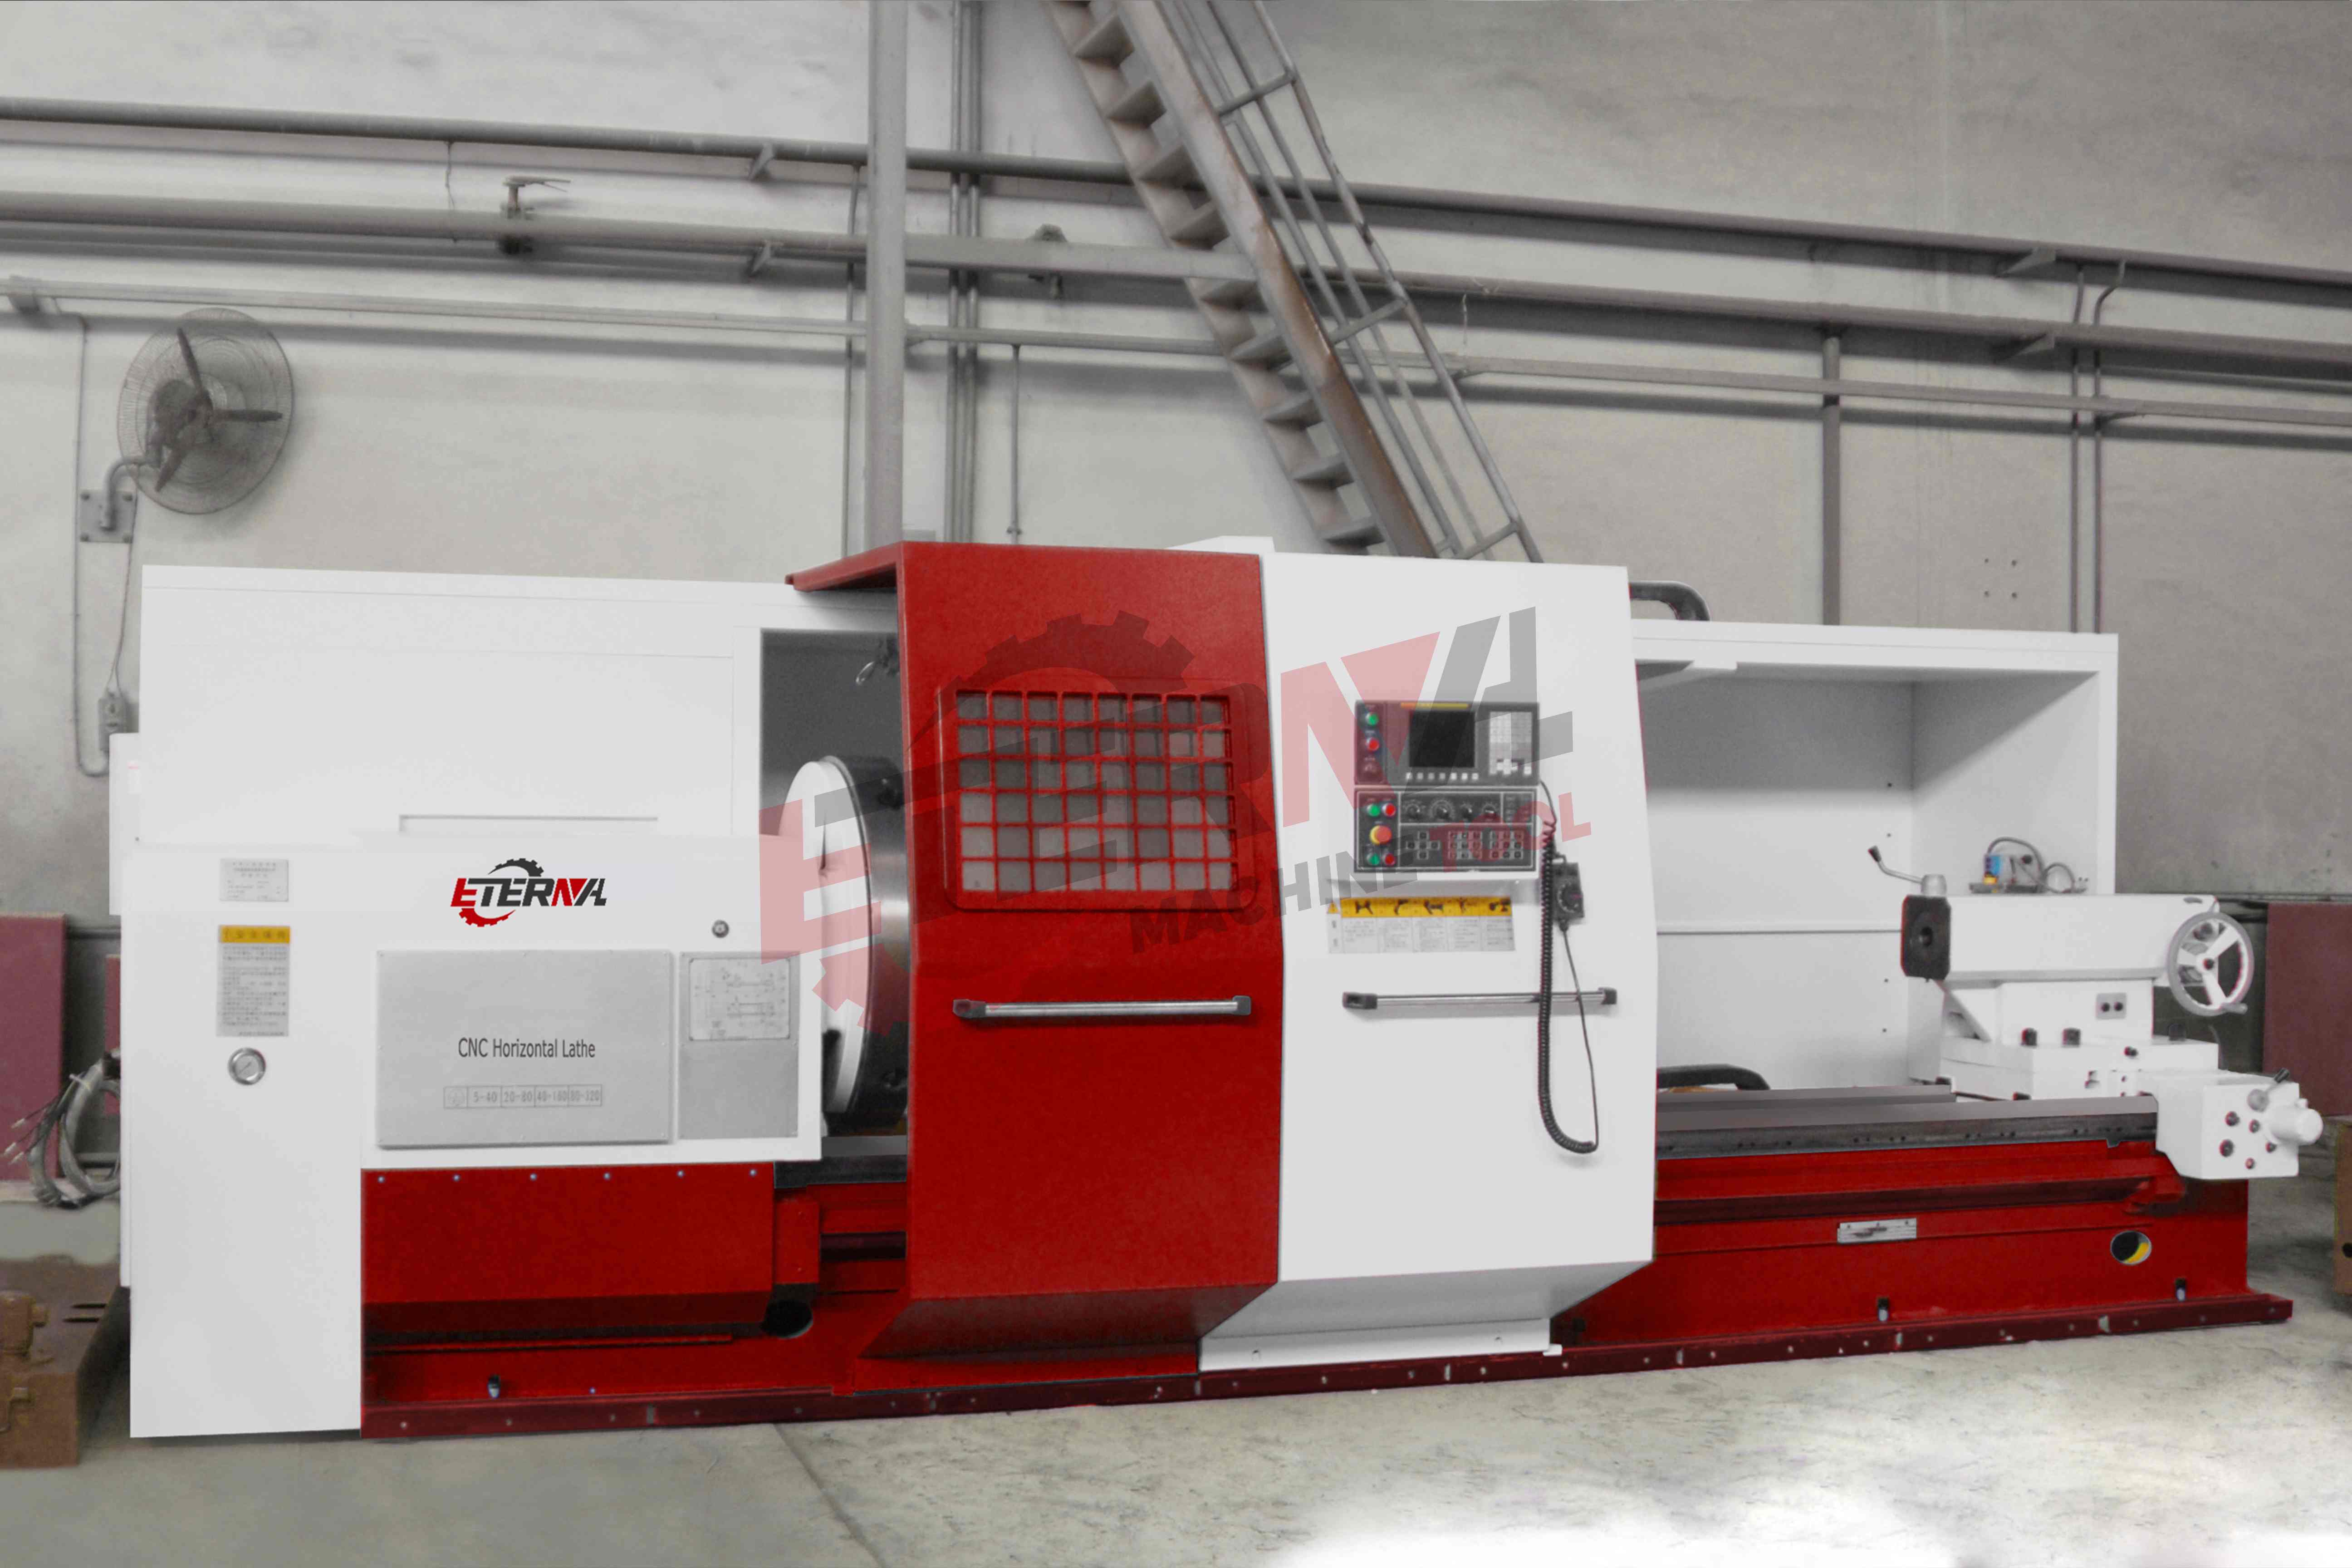
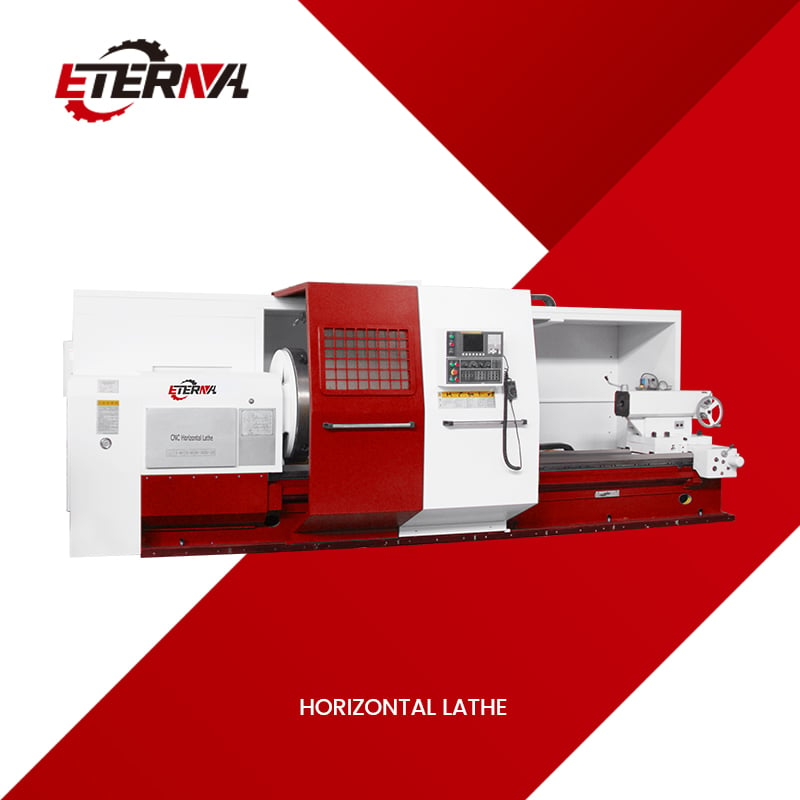
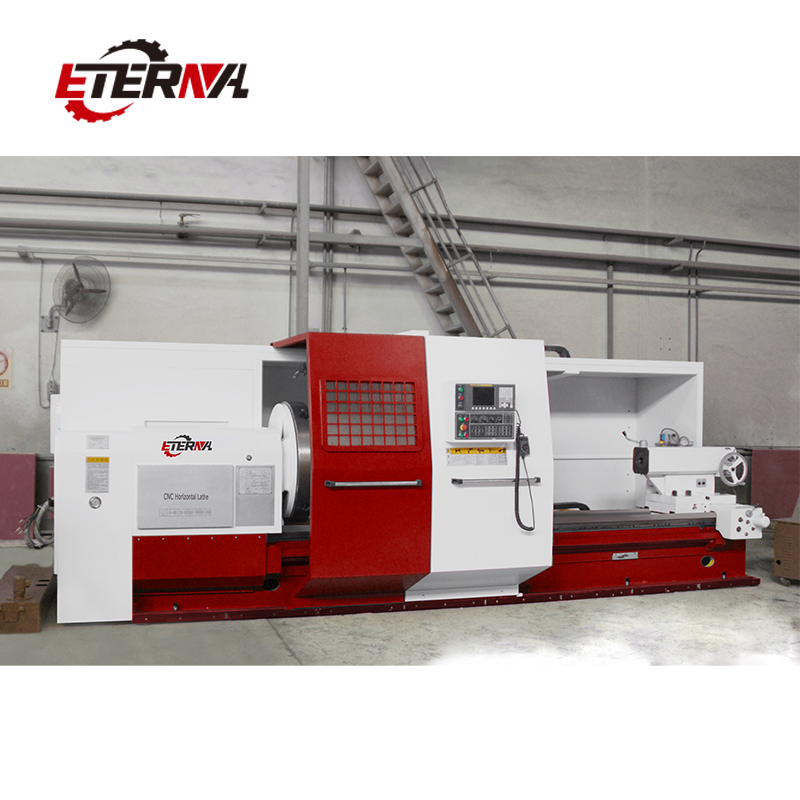
Principales caractéristiques standard : Système CNC GSK ; mandrin à 4 mors ; tourelle électrique à 4 postes ; lampe de travail ; système de refroidissement ; générateur de pulsations manuel (MPG) ; pointes fixes ; pistolet à huile ; voyant lumineux ; pompe de lubrification automatique ; contre-pointe mobile manuelle ; outils et boîte à outils ; cales de nivellement et boulons ; manuel d’utilisation (en anglais)
Optionnel : Système CNC FANUC ou SIEMENS ; tourelle à 6/8 postes ; lunette fixe ; lunette mobile ; mandrin hydraulique ; contre-pointe hydraulique ; garde complète ; pointes tournantes ; climatiseur ; convoyeur à copeaux
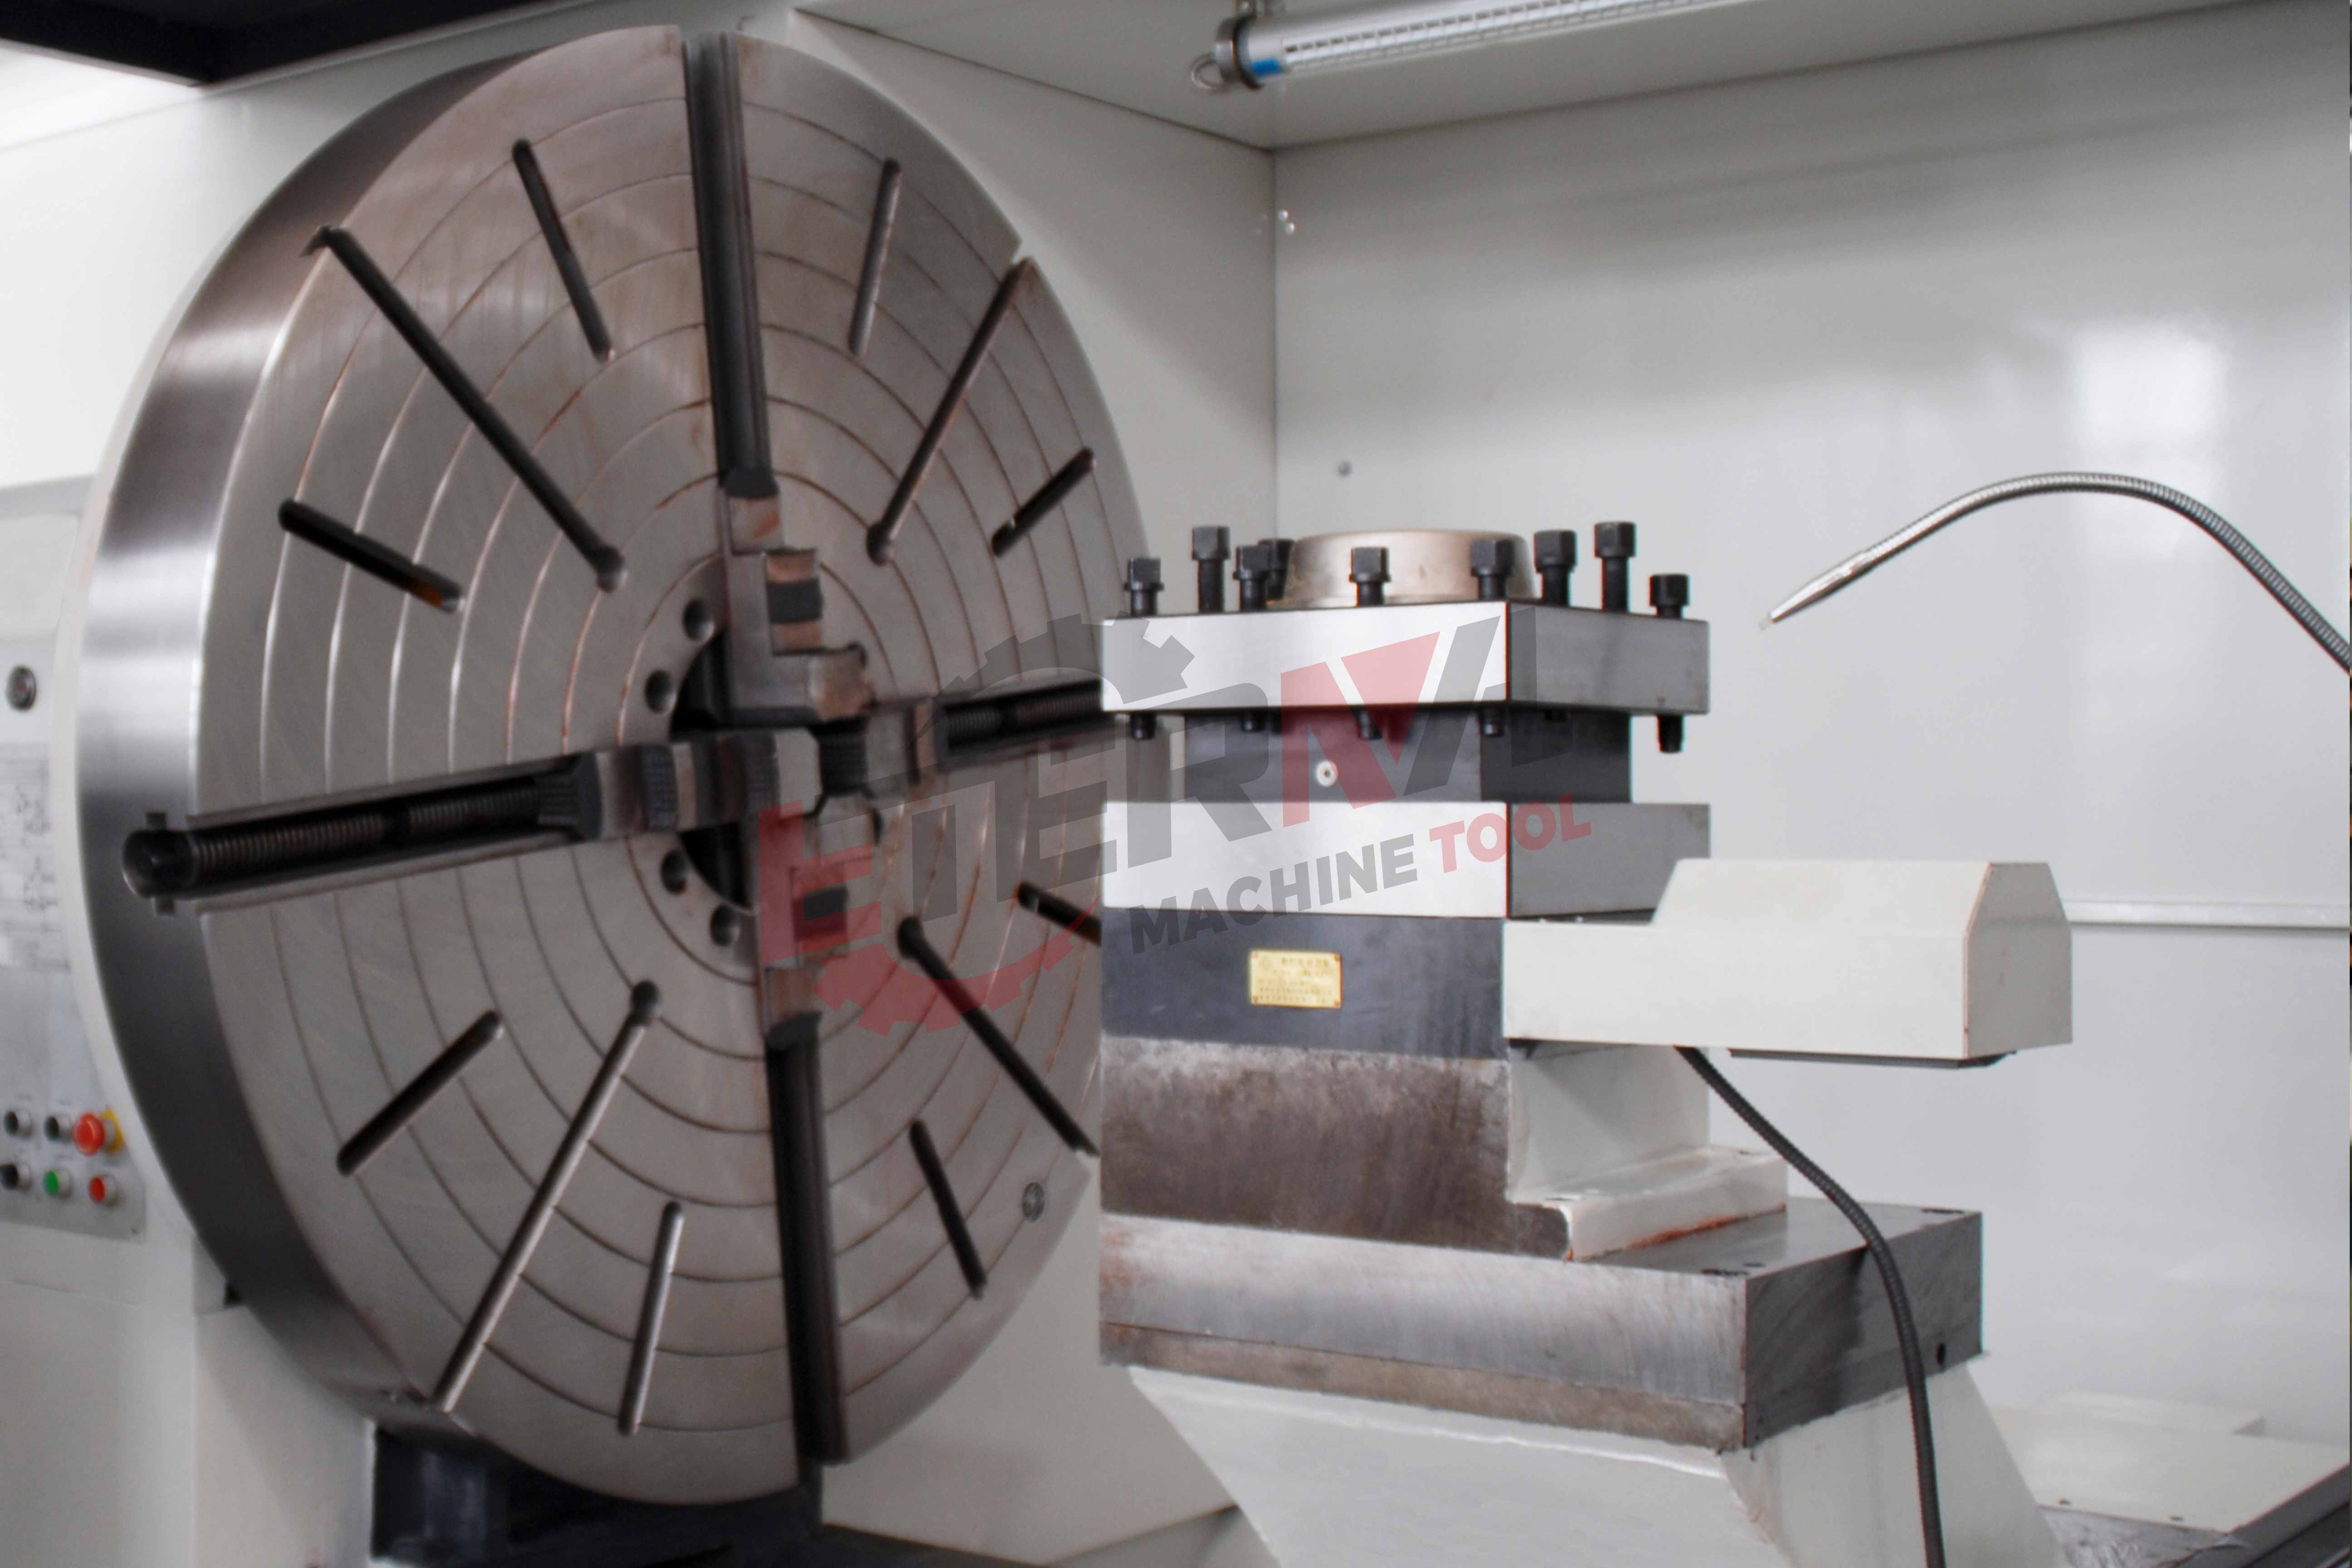
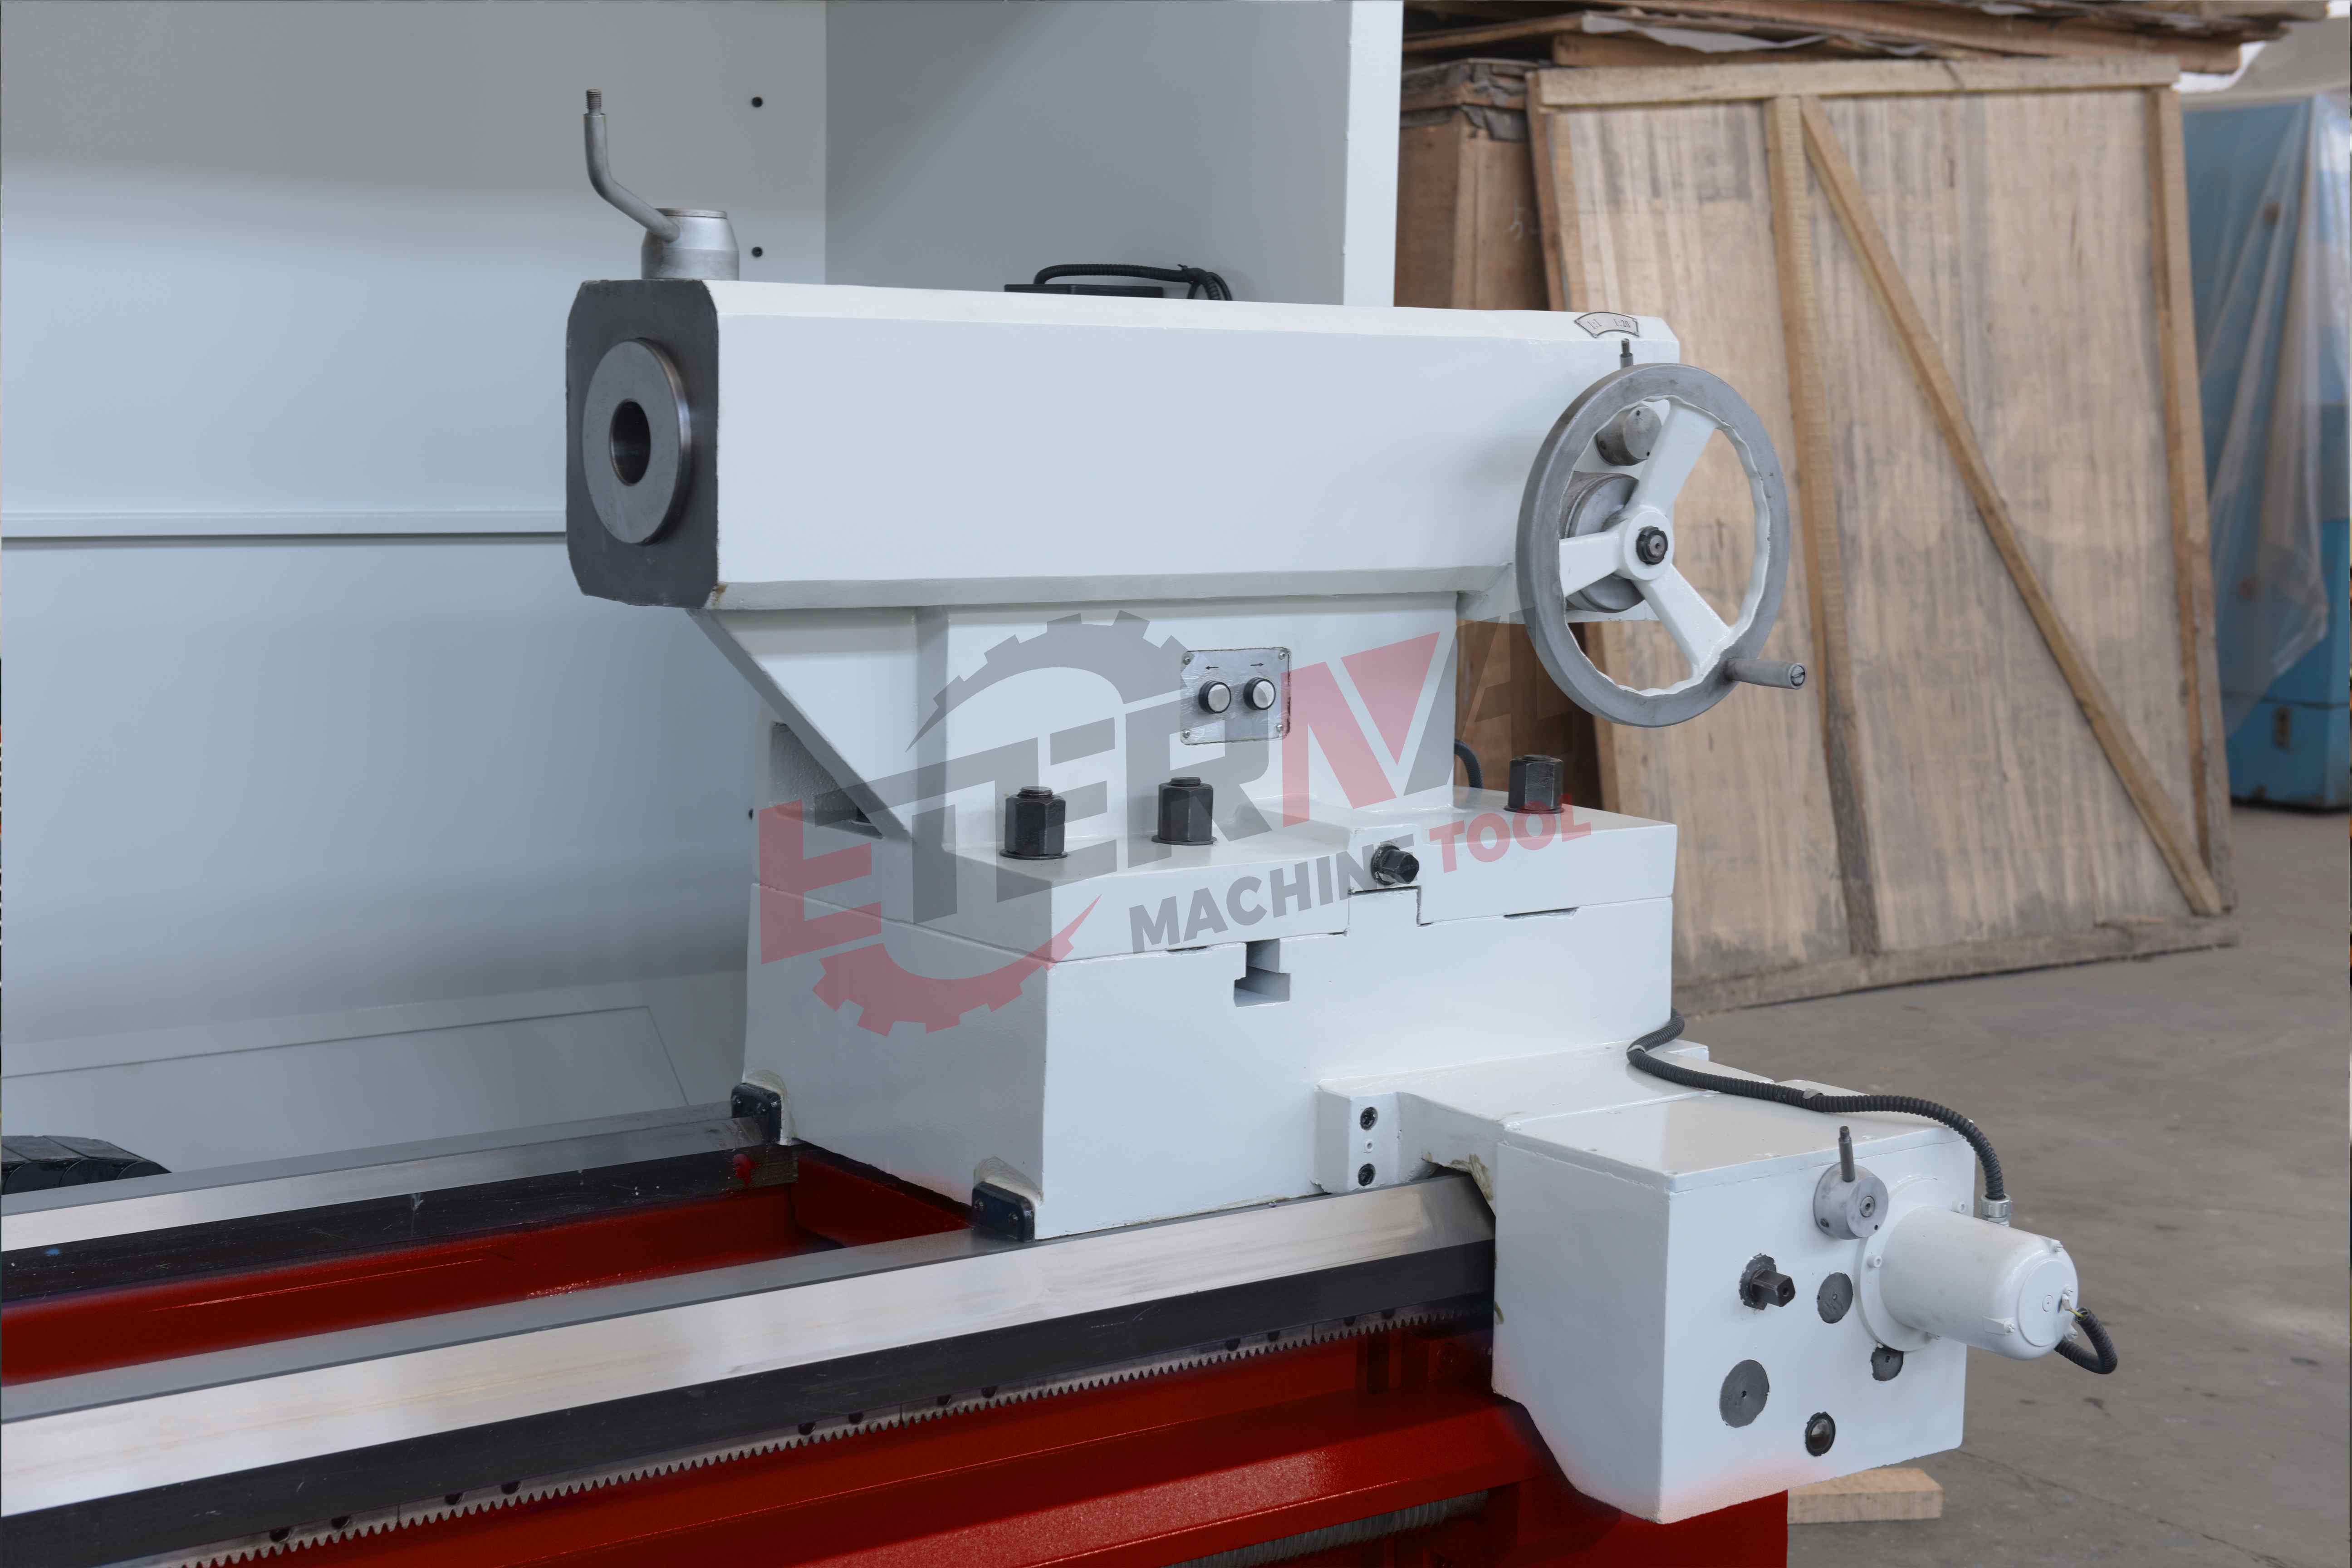
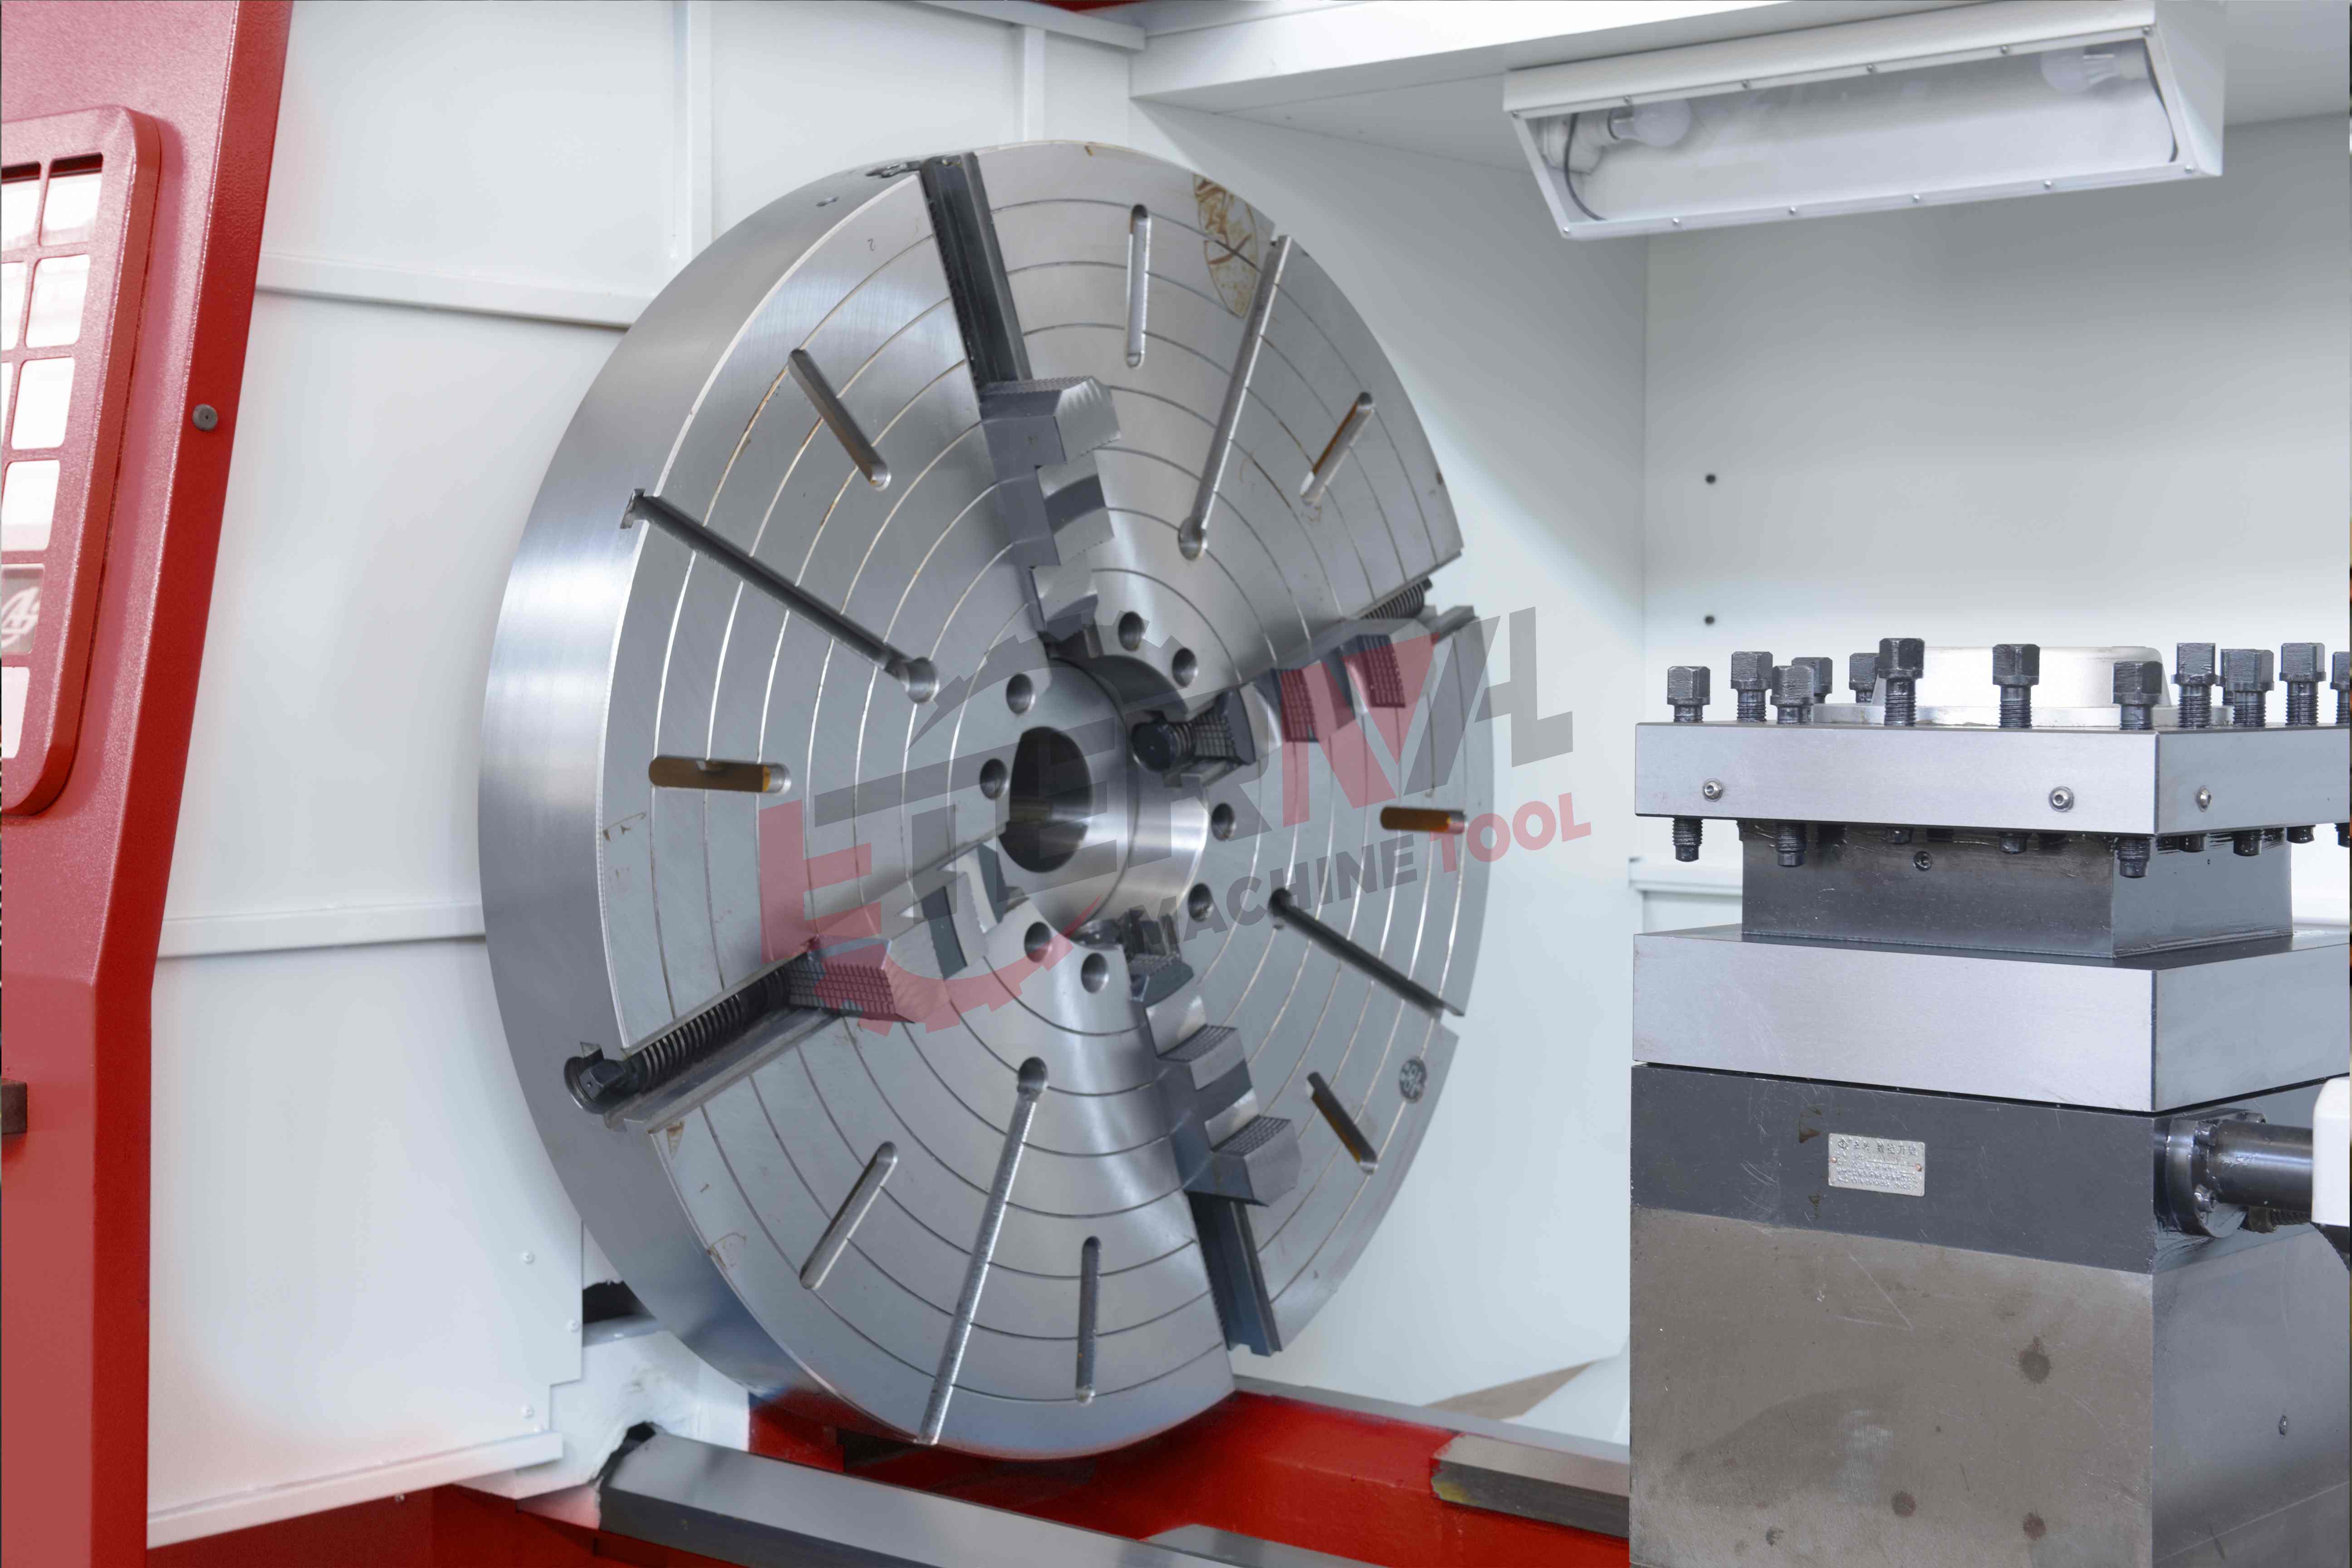
Ce lit de tour de cette série est constitué d'une structure monobloc en forme de boîte, réalisée en fonte coulée d'un haut niveau de qualité (HT300) en une seule opération de moulage, puis soumise à un second traitement de vieillissement ; il présente ainsi des performances stables ; largeur de la glissière (755 mm), excellente rigidité et capacité antivibratoire ; alésage de la broche de 130 mm, tête porte-broche très rigide, adaptée à l'usinage lourd.
Le changement automatique de rapport est commandé par le code M ; la variation continue de vitesse au sein d’un rapport est commandée par le code S, permettant ainsi une variation continue de vitesse et une vitesse de coupe linéaire constante (en option : réglage manuel de la vitesse de broche, avec 21 vitesses possibles).
Les axes X et Z sont équipés de vis à billes rectifiées de précision, garantissant une haute précision d’usinage, une grande exactitude de positionnement et une excellente répétabilité de positionnement.
Avance longitudinale (Z) : pour des courses de 1 000 mm à 5 000 mm, un moteur à courant alternatif (CA) à servocommande, monté sur le côté gauche du boîtier d’avance, entraîne la vis à billes via un réducteur planétaire de haute précision ; pour des courses supérieures à 6 000 mm, la transmission se fait par engrenage à crémaillère.
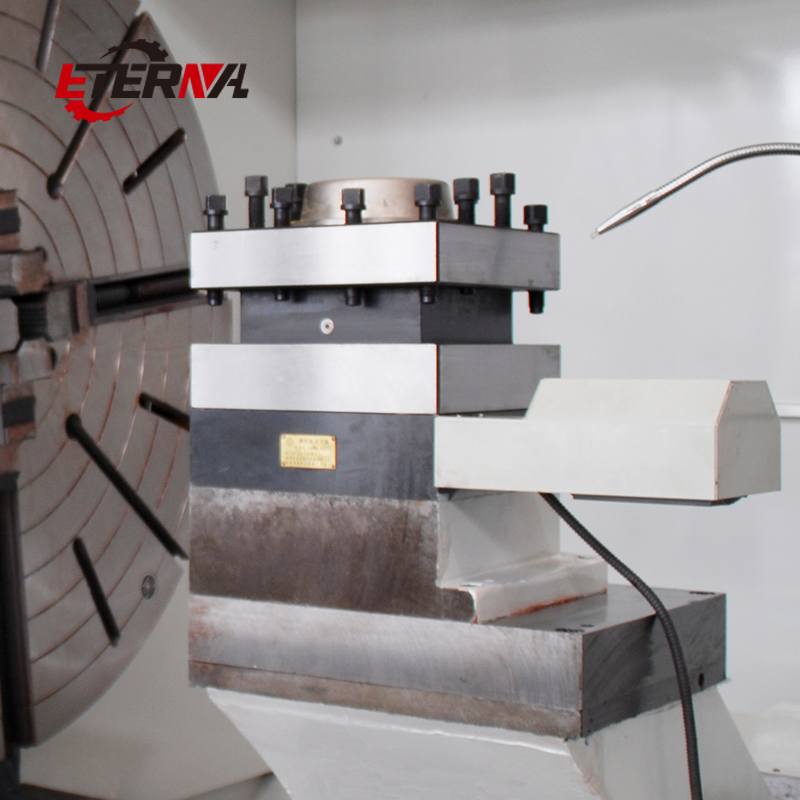
Équipé d’une tourelle électrique verticale à 4 postes, mais également disponible avec une tourelle électrique horizontale à 6 postes ou à 8 postes, selon les besoins spécifiques des clients.
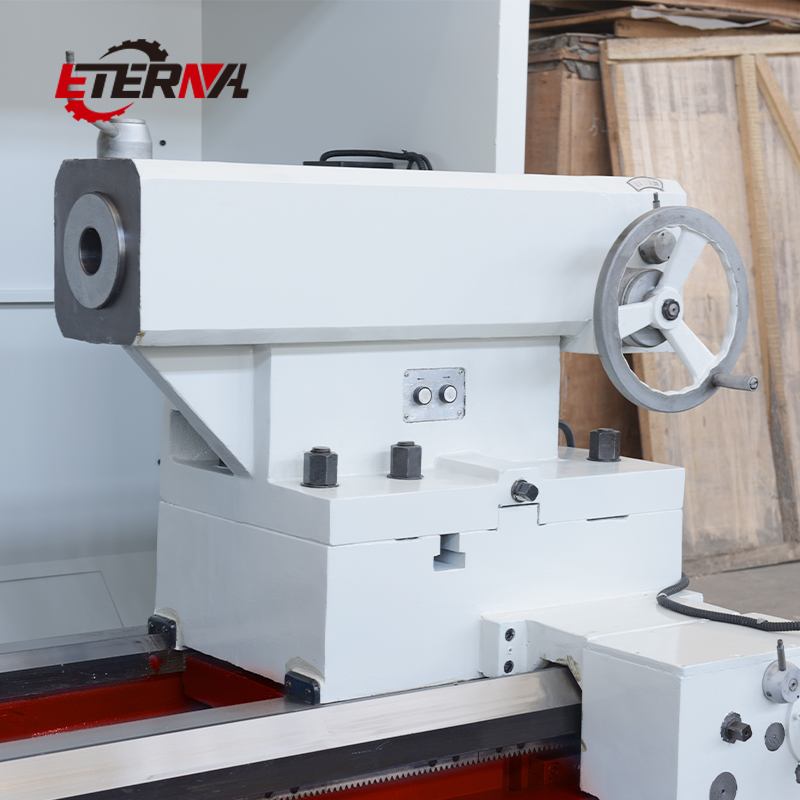
La structure du contre-point est robuste, permettant des opérations d’usinage lourd ; un contre-point électrique peut également être choisi afin d’assurer un déplacement automatique rapide et d’améliorer l’efficacité.
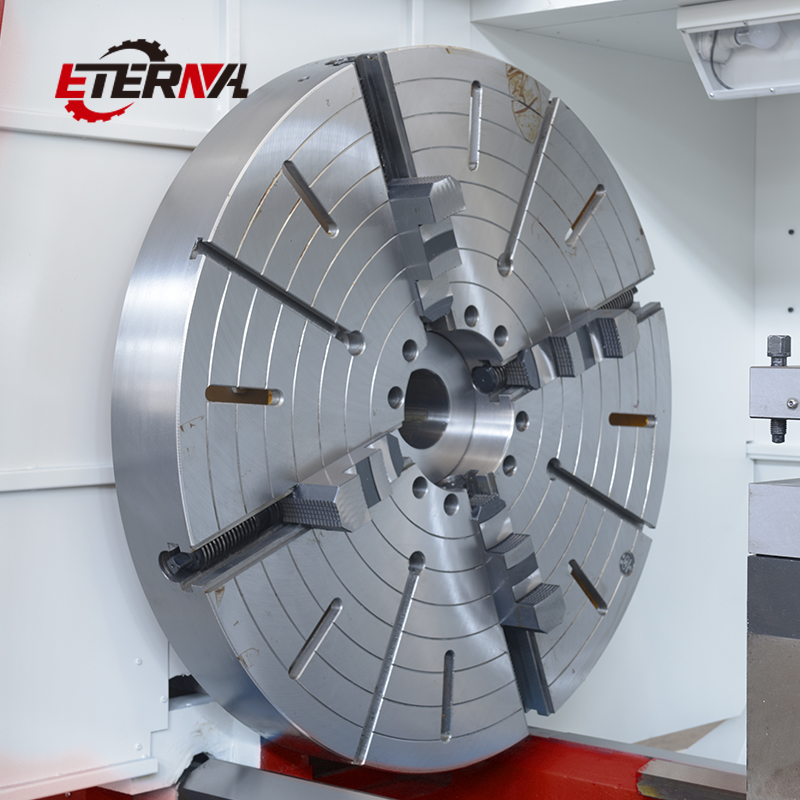
La broche est entraînée par un moteur servo alternatif ou un moteur à fréquence variable alternatif équipé d’un variateur de fréquence, garantissant un couple de sortie élevé et une large plage de vitesses de broche. Équipé d’un mandrin manuel à quatre mors standard de Ø 1000 mm.
Équipé d’un bouton d’arrêt d’urgence, qui assure, en cas de coupure de courant soudaine ou d’autres pannes imprévues, une protection automatique grâce à la conception spécifique du circuit de commande, garantissant ainsi la sécurité de la tourneuse et des opérateurs.
Avant la livraison, toutes les machines-outils à tour doivent être testées à l’aide du détecteur laser britannique RENISHAW afin de détecter et de compenser leur précision dynamique, ce qui confère à la machine-outil à tour une haute précision de positionnement et une haute répétabilité de positionnement.
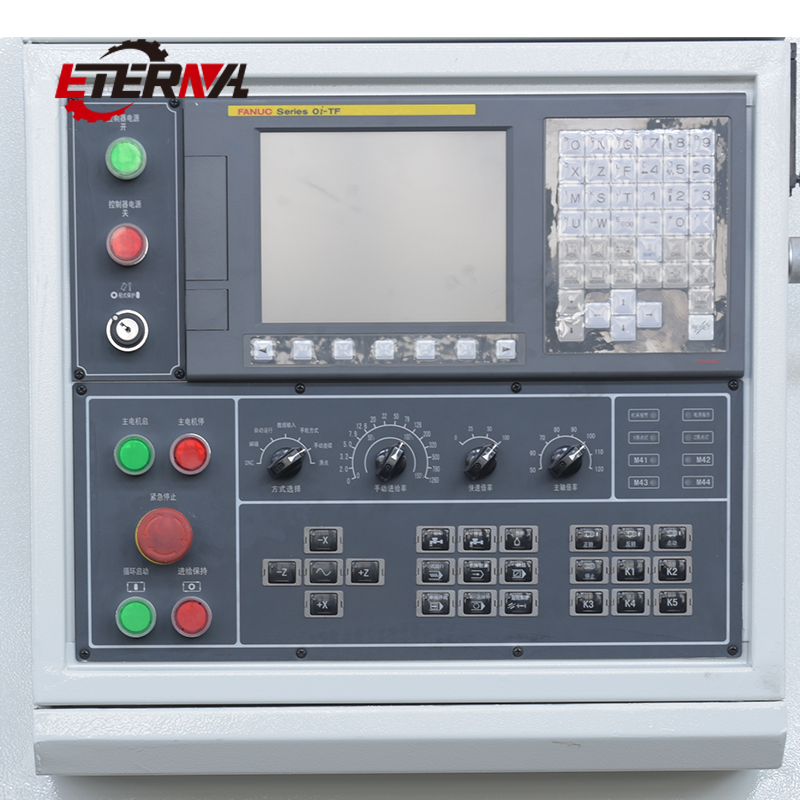
Le système CNC utilise le système de commande international FANUC ou SIEMENS, reconnu comme l’un des plus réputés (d’autres systèmes peuvent également être fournis selon les exigences des utilisateurs) : les programmes et les paramètres peuvent être transférés via une interface USB. Les axes X et Z permettent une liaison coordonnée, assurant ainsi l’interpolation de droites, d’arcs et de filetages, ainsi que divers cycles fixes et autres fonctions ; la résolution minimale est de 0,001 mm.
Cette série de tours horizontaux convient à l’usinage de pièces de grande et moyenne taille en fonte, en acier et en métaux non ferreux. Elle permet de réaliser le tournage de surfaces cylindriques extérieures et intérieures, de faces planes, d’rainures, de perçage, d’alésage et de taraudage, ainsi que le tournage de différents filetages internes et externes, notamment métriques, en pouces, modules et diamétrals.
Spécification |
Unité |
AK-1000B |
Max. Tourne-toi sur le lit |
mm |
1000 |
Max. tourner sur le glissement croisé |
mm |
630 |
Distance entre centres |
m |
1-12 |
Largeur du lit |
mm |
755 |
Capacité de charge |
kg |
6000 (en option : 8000) |
Alésage de broche |
mm |
130 |
Nez de broche |
mm |
A2-15 |
Vitesse de l'arbre principal |
tr/min |
5-320 |
Course transversale (X) |
mm |
570 |
Puissance du moteur principal |
kW |
30 |
※ Système CNC GSK
※ Mandrin à 4 mors
※ Tourelle électrique à 4 postes
※ Lampe de travail
※ Système de refroidissement
※ Générateur de pulsations manuel (MPG)
※ Pointes fixes
※ Pistole à huile
※ Voyant lumineux
※ Pompe de lubrification automatique
※ Contre-pointe mobile manuelle
※ Outils et boîte à outils
※ Cales de nivellement et boulons
※ Manuel d’exploitation (anglais)
※ Système CNC FANUC OU SIEMENS
※ Tourelle à 6/8 postes
※ Support fixe
※ Support mobile
※ Mandrin hydraulique
※ Contre-pointe hydraulique
※ Protection complète
※ Pointes tournantes
※ Climatiseur
※ Convoyeur à copeaux
Plusieurs systèmes CNC réputés sont proposés, offrant un contrôle flexible ; le porte-outil électrique et la tourelle haute station (en option) améliorent l’efficacité d’usinage ; la lubrification automatique et le convoyeur à copeaux (en option) renforcent l’automatisation et la fiabilité ; les supports fixe et mobile étendent la capacité de travail des pièces longues.
| Lieu d'origine : | Chine |
| Numéro de modèle : | AL-1000B |
| Certification : | CE/CEAC |
| Quantité minimale de commande : | 1 Ensemble |
| Détails d'emballage : | Caisse en bois fumigé/Palette en fer |
| Délai de livraison : | 2 à 6 mois |