 EN
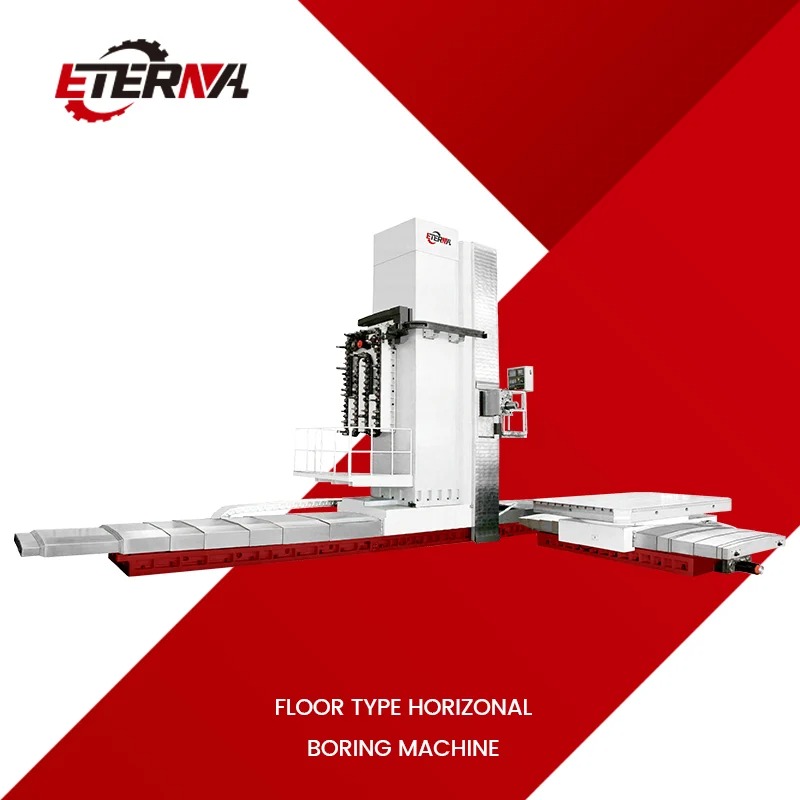
Produksjonsanlegg verden over er avhengige av presisjonsutstyr for å opprettholde konkurransekraftige produksjonsplaner. Den horisontalt bearbeidingssenter har blitt en hjørnestein i teknologien for produksjon i stor skala med krav til høy presisjon. Å forstå hvordan en horisontalt bearbeidingssenter forbedrer produksjonseffektiviteten krever en undersøkelse av dets driftsdesign, fastspenningsmuligheter og integrerte automatiseringsfunksjoner som skiller det fra konvensjonelle vertikale konfigurasjoner. Denne artikkelen utforsker de spesifikke mekanismene der en horisontalt bearbeidingssenter leverer målbare forbedringer i gjennomstrømning, verktøyutnyttelse og generell verkstedytelse.
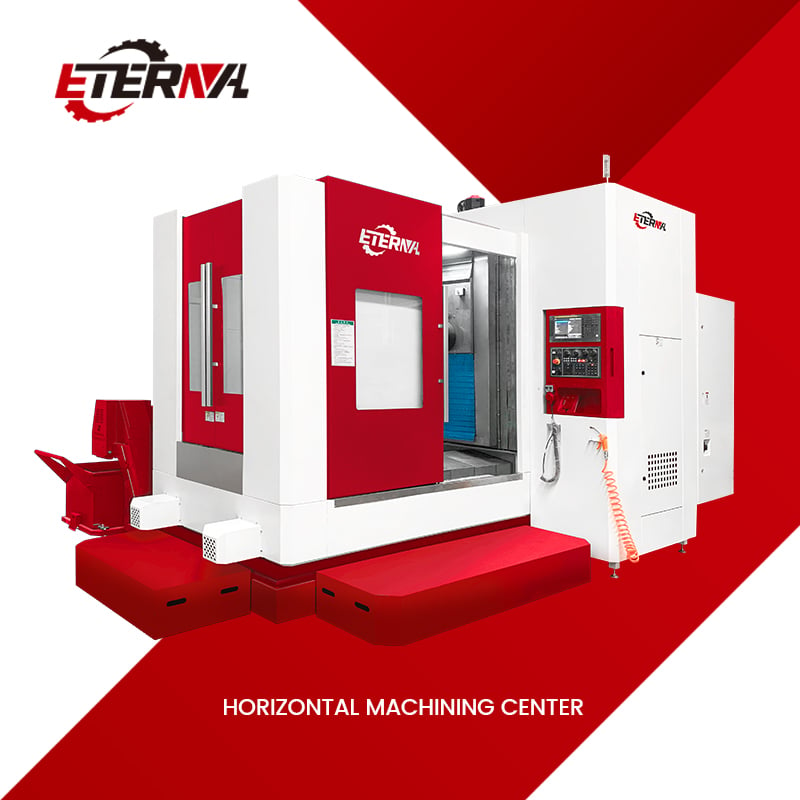
En horisontalt bearbeidingssenter opererer med spindelen orientert parallelt med maskinens base, noe som muliggjør samtidig tilgang til flere delflater uten å omposisjonere arbeidsstykket. Denne grunnleggende designfordelen fører til kortere oppsettstider, redusert håndtering og betydelig forbedret sykluseffektivitet sammenlignet med tradisjonelle bearbeidingsmetoder. Når den kombineres med moderne automatiseringskomponenter og strategisk verktøyhåndtering, kan en horisontalt bearbeidingssenter oppnå produksjonsrater som direkte påvirker lønnsomhet, kvalitetskonsekvens og leveringstidspålitelighet i industrier som luft- og romfart, bilindustri og tung utstyrproduksjon.
Flere-sider-bearbeiding og redusert omposisjon av deler
Full tilgang til delen i én enkelt oppsett
Den grunnleggende effektivitetsfordelen med en horisontalt bearbeidingssenter ligger i dens evne til å utføre flere bearbeidingsoperasjoner på ulike sider av en del uten manuell omposisjon. En horisontalt bearbeidingssenter har vanligvis et roterende bord som lar spindelen få tilgang til toppen, sidene og ofte også bunnen av et arbeidsstykke gjennom koordinert aksialbevegelse og rotasjon av fastspenningsanordningen. Dette eliminerer manuell håndtering av delen, bytte av fastspenningsutstyr og nullstilling som kreves på mindre sofistikerte maskiner. Ved å utføre flere operasjoner i ett enkelt maskinoppsett reduserer produsenter som bruker en horisontalt bearbeidingssenter ikke-bearbeidingstiden kraftig, noe som direkte øker andelen av spindeltid som brukes til faktisk materialefjerning.
Minimal operatortid og lavere oppsettkostnad
Oppsetteffektivitet utgjør en betydelig andel av totale produksjonskostnader, spesielt ved lave til middels volum. En horisontalt bearbeidingssenter konsoliderer flere operasjoner som ellers kanskje måtte overføres til sekundære maskiner, noe som reduserer den samlede innstillingstiden og håndteringsarbeidet som kreves per del. Operatører som jobber med en horisontalt bearbeidingssenter investerer tid i den første fastspenningsdesignet og programmeringen, men påfølgende serier drar nytte av gjentagbare, konsekvente sykler. Effekten av denne kostnadsfordelingen blir stadig mer tydelig jo større seriestørrelsen blir, noe som gjør en horisontalt bearbeidingssenter spesielt attraktiv for produsenter som lager regelmessige familier av lignende komponenter. Reduksjonen i operatørens berørings- eller håndteringstid per del reduserer også sannsynligheten for dimensjonale variasjoner og skade under håndtering.
Forbedret verktøyutnyttelse og lengre verktøyliv
Optimaliserte skjæringssforhold gjennom spindeldesign
En horisontalt bearbeidingssenter inkorporerer vanligvis en kraftig, høystiv spindel som er i stand til vedvarende tunge skjæringer ved optimalt forsyning og hastighet. Den horisontale plasseringen av spindelen minimerer avbøyning under avbrutte skjæringer og gir bedre kjølevæskestrøm direkte til skjæresonen, noe som er avgjørende for termisk styring og verktøyets levetid. Når en horisontalt bearbeidingssenter vedlikeholder konsekvent kjølevæskeforsyning og spindelstivhet gjennom hele skjæringen, blir slitasjemønster for verktøyene forutsigbare, og verktøyets levetid øker sammenlignet med maskiner med svakere spindelsystemer. Forutsigbar verktøylevetid gjør at produsenter kan etablere pålitelige verktøybyttskjemaer og minimere uventet nedtid forårsaket av tidlig verktøyfeil.
Automatisk verktøymagasin og redusert manuell inngrep
Fleste moderne horisontalt bearbeidingssenter installasjoner inkluderer integrerte automatiske verktøybyttere som kan holde dusinvis av verktøy i systematisk rekkefølge. En horisontalt bearbeidingssenter utstyrt med en ordnet verktøykatalog og hurtigbyttefunksjonalitet kan utføre verktøybytter på sekunder, mens manuelle verktøybytter tar minutter og innebärer håndteringsrisiko. Effektiviteten av verktøyvalg innenfor et horisontalt bearbeidingssenter program betyr at hvert verktøy forblir i bruk i sin optimale skjæretid før automatisk fjerning og utskifting. Denne systematiske tilnærmingen til verktøyhåndtering innenfor en horisontalt bearbeidingssenter arbeidsflyt reduserer materialeavfall fra slitt verktøy som fortsetter å skjære, forbedrer konsekvensen i overflatefinish og tillater overvåking av verktøybeholdningen i sanntid, noe som støtter planlegging og innkjøpsbeslutninger.
Automatiserte pallsystemer og kontinuerlig produksjonsflyt
Pallpulsdynamikk og ubemannet drift
Avansert horisontalt bearbeidingssenter installasjoner inkluderer ofte doble eller flere pallbyttere som gjør det mulig å laste og losse én pall samtidig som maskinen bearbeider en annen. En horisontalt bearbeidingssenter med denne dobbeltpalletarkitekturen tillater operatører å forberede flere deler til behandling mens spindelen fortsatt er i bruk med gjeldende arbeid, noe som effektivt frakobler operatørintervensjon fra maskinens driftstid. Denne pallutvekslingsmuligheten transformerer en horisontalt bearbeidingssenter til en halvautonom produksjonscelle som kan kjøre uten oppsyn under passende skiftvinduer, noe som er spesielt verdifullt i anlegg som opererer med utvidete skjemaer eller flere skift. Elimineringen av ventetid mens man venter på at en operatør skal lossere ferdige deler og laste nye råmaterialer forbedrer direkte maskinutnyttelsen og gjennomstrømningsmålene.
Produksjonscelleflexibilitet og rask omstilling
Smidig horisontalt bearbeidingssenter konfigurasjoner støtter rask jobbskifting gjennom standardiserte pallfester og modulære fastspenningsystemer. Når et horisontalt bearbeidingssenter fastspenningsystem bruker utbyttbare festebrett og hurtigutvekslingsgrensesnittstandarder, kan operatører overgå fra én delgruppe til en annen med minimal maskinstopp. Denne fleksibiliteten innenfor en horisontalt bearbeidingssenter miljøet gir produksjonsplanleggere mulighet til å reagere på endringer i prioritering, ta imot hastordrer eller balansere maskinbelastningen i verkstedet uten å miste mye tid. Den raske omstillingsevnen til en moderne horisontalt bearbeidingssenter gjør den spesielt egnet for verksteder med små serier og kontraktprodusenter som betjener mangfoldige kundegrupper med ulike produksjonsrytmer.
Avansert prosesskontroll og dimensjonell konsekvens
Sanntidsovervåking og integrasjon av prediktiv vedlikehold
Moderne horisontalt bearbeidingssenter systemer inneholder sensorer og prosessovervåkningsfunksjoner som gir sanntidsinnsikt i spindellast, spindeltemperatur, kjølevæsketilstand og verktøyslitasje. En horisontalt bearbeidingssenter med integrerte diagnostikkfunksjoner gir programmerere mulighet til å oppdage og håndtere skjærende avvik før de påvirker delkvaliteten eller fører til verktøybrudd. Avanserte horisontalt bearbeidingssenter plattformer kan logge ytelsesdata over flere produksjonsløp og etablere grunnleggende målverdier som muliggjør prognostisk vedlikeholdsscheduling. Denne proaktive tilnærmingen ved bruk av horisontalt bearbeidingssenter overvakingssystem reduserer uplanlagde nedetid og forbedrar den generelle effektiviteten til utstyret, og støttar direkte mål for produktivitets- og kostnadsreduksjon.
Mindre skrot og kvalitet på førstegang
Det er ei grunn til at ein kan ha same karakter som ein horisontalt bearbeidingssenter designa skaper forutsetningar som er gunstige for å oppnå strenge toleranser og konsekvente overflatefinishar over alle produksjonsløp. A horisontalt bearbeidingssenter det eliminerer opphopinga av geometriske variasjonar som oppstår når delar må plasserast på nytt mellom maskinar eller justerast manuelt under produksjon. Denne naturlege nøyaktigheten til ein horisontalt bearbeidingssenter direkte reduserer utsleppingsfrekvensar og omarbeidingsoperasjonar, som utgjer reine produksjonstap. Når ein del alltid oppfyller spesifikasjonane ved første gang ein horisontalt bearbeidingssenter , fall kostnadene per akseptabelt stykke betydeleg, og produksjonsgjennomgangen bedreg effektivt utan ekstra utstyrsinvestering.
Ofte stilte spørsmål
Kva for bransjer får mest nytte av effektivitetsveksten i horisontale bearbeidingssenter?
Luft- og romfart, bilindustri, medisinske apparater og tung utstyr produserer de største fordelene av horisontalt bearbeidingssenter teknologien på grunn av de komplekse delene med flere flater og de stramme toleransene som er vanlige i disse sektorene. Anvendelser som krever store serier med konsekvent kvalitet og komplekse geometrier er spesielt velegnet for evnene til en horisontalt bearbeidingssenter . Kontraktprodusenter som betjener disse industrisektorene drar også nytte av rask omstilling og fleksible fastspenningsløsninger som er tilgjengelige på moderne horisontalt bearbeidingssenter systemer.
Hvordan sammenlignes en horisontal bearbeidelsessentral med vertikal bearbeiding når det gjelder daglig produksjonsutbytte?
En horisontalt bearbeidingssenter overgår vanligvis en vertikal maskin med 30 til 50 prosent på like delgrupper som krever bearbeiding på flere flater, på grunn av redusert innstillingstid og omposisjonstid. Den spesifikke fordelen avhenger av delkompleksiteten, partiets størrelse og graden av automatisering på horisontalt bearbeidingssenter . For enkle deler som krever bearbeiding på én flate er produktivitetsfordelen til en horisontalt bearbeidingssenter kan være minimal, mens komplekse komponenter med flere flater oppnår betydelige forbedringer i produksjonshastighet på en horisontalt bearbeidingssenter .
Hva er den typiske tilbakebetalingstiden for investering i et horisontalt bearbeidingsanlegg?
Tilbakebetalingstider for et horisontalt bearbeidingssenter ligger vanligvis mellom to og fire år, avhengig av nåværende produksjonsvolum, lønnskostnader og antallet maskiner som erstattes. Produsenter som allerede opererer flere maskiner for delproduksjon eller som har høye lønnskostnader oppnår raskere tilbakebetaling på en horisontalt bearbeidingssenter investering. Når en horisontalt bearbeidingssenter muliggjør ubemannet drift eller reduserer antallet ansatte, styrkes den økonomiske gevinsten betydelig, selv om anleggsbestemte faktorer krever detaljerte beregninger.
Table of Contents
- Flere-sider-bearbeiding og redusert omposisjon av deler
- Forbedret verktøyutnyttelse og lengre verktøyliv
- Automatiserte pallsystemer og kontinuerlig produksjonsflyt
- Avansert prosesskontroll og dimensjonell konsekvens
-
Ofte stilte spørsmål
- Kva for bransjer får mest nytte av effektivitetsveksten i horisontale bearbeidingssenter?
- Hvordan sammenlignes en horisontal bearbeidelsessentral med vertikal bearbeiding når det gjelder daglig produksjonsutbytte?
- Hva er den typiske tilbakebetalingstiden for investering i et horisontalt bearbeidingsanlegg?